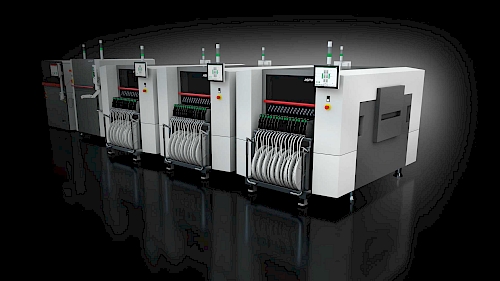
真正决定方案的,往往不是品牌偏好,而是产品谱系、换线频率、节拍目标和现场约束。
01先问产品,再问预算
客户第一次聊产线时,常从‘一条线多少钱’开始。但如果产品尺寸、最小器件、异形件比例和换线频率都没有说清,任何报价都只是一个看起来精确的猜测。
更有效的顺序,是先把未来两到三年的产品谱系摊开:哪些是主力板,哪些只是偶发订单,哪些工艺最可能成为瓶颈。设备清单应该是这些约束推导出的结果。
- 板卡尺寸与重量
- 元器件范围与最小间距
- 月产量、班次和真实 OEE
- 换线频率与共线产品数量
02标称速度不是产线节拍
样本上的 CPH 便于横向理解设备能力,却不等于客户现场的实际产出。供料器布局、吸嘴切换、板卡传输、程序优化和停机损失,都会把理论速度拉回现实。
所以讨论产能时,我更愿意用代表性产品做节拍模拟,并把换线、补料和维护时间一并放进模型。这样得到的数字不够漂亮,却更接近交付之后的日常。
03最后才是品牌与配置
当约束清楚以后,品牌和机型的比较才真正有意义。此时要看的不只是采购价,还包括既有人员经验、供料器资产、软件生态、备件渠道与当地服务能力。
好的方案不会让所有指标都最大,而是在客户最在意的产能、柔性、质量和投资节奏之间做出可解释的取舍。