 SMTIndex
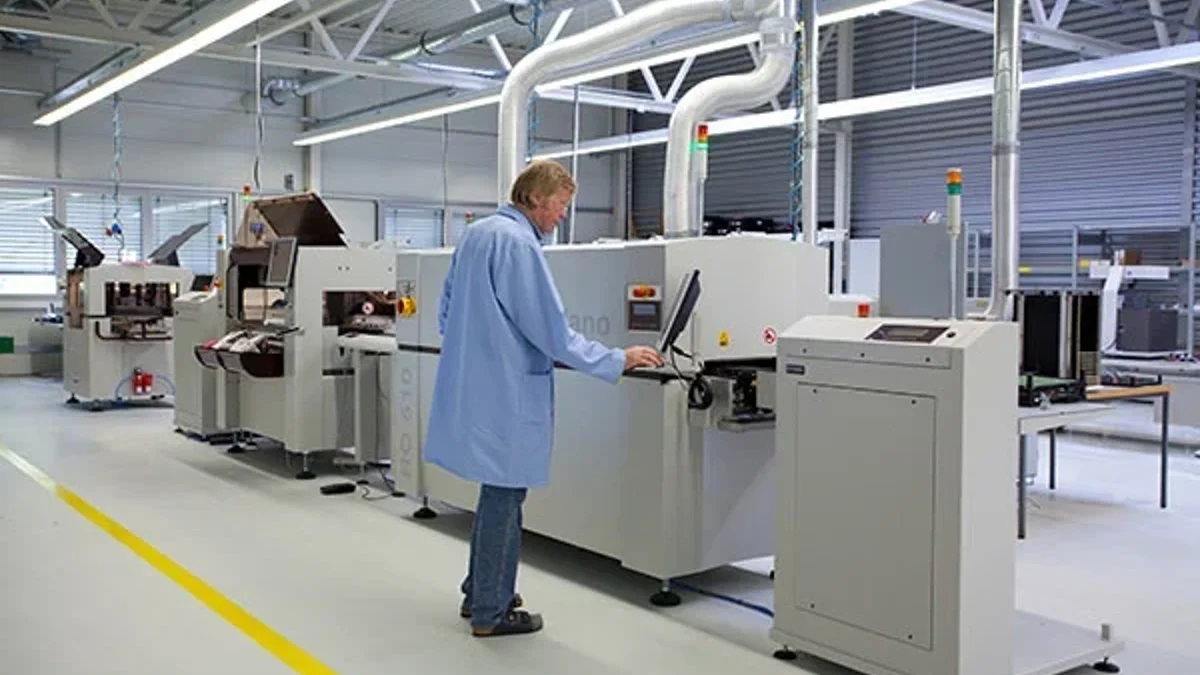
处理一次缺料停机,要确认料号、查找余料、把料送到线边,再完成接料或换盘。停机时间会随着这些动作累加。
设备报出消耗量,仓库查到料盘位置,配送人员提前收到任务,补料就有机会在机器停下之前完成。类似配合也发生在换线、质量检查和设备维护中。
一、缺料前,补料任务怎样发出
当前工单还要做多少板,每块板消耗多少元件,线上料盘还剩多少,可用余料放在哪里?生产系统根据这些记录估算补料时间,再安排人员或配送设备把料盘送到对应料站。现场完成配送、接料和数量确认后,记录随之更新。
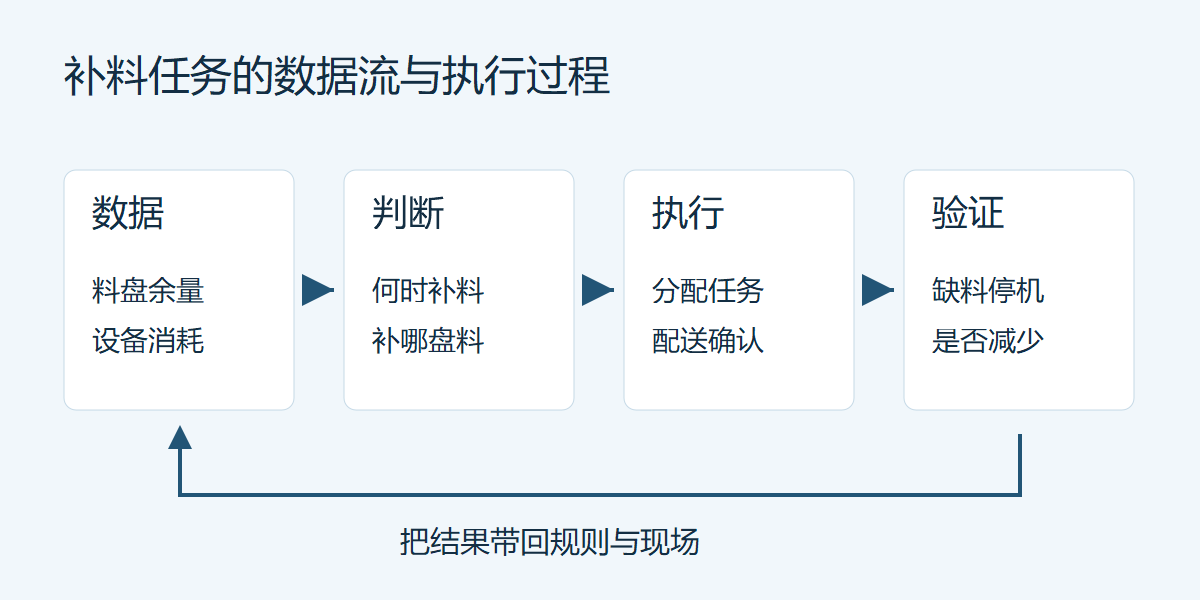
图注:补料过程中的数据、任务与结果记录
这个过程依赖准确的物料编号和余量。拆盘、退料、报废或手工修正数量后,库存记录也要跟着变化。否则,系统可能显示仓库有料,配送人员到了货位却找不到可用料盘。
停机记录里要分清缺料原因:库存不足就检查采购与库存,备料遗漏就检查物料是否齐套,送得太晚就检查配送安排。调整前后,比较每班缺料次数、等待时长和未完成的补料任务。
二、Hermes与CFX分别传递什么信息
一块PCB从上游设备送到下游,接收设备需要知道板号、尺寸和产品类型。IPC-HERMES-9852面向这类相邻设备之间的板流管理,让相关信息随板传递,便于跨品牌产线衔接。
IPC-2591 CFX则为电子制造中的设备、工序及相关系统定义标准化的数据交换方式。设备状态、工艺结果等信息,可以按相应消息定义交换;具体能够发送和接收哪些消息,需要核对设备与软件的实现。
接入设备前,列清楚需要哪些数据、由谁提供、谁接收、收到后做什么。返板、旁路和异常重启时,也要检查板号与生产记录能否继续对应。
若线上保留旧设备,还需确定哪一段能够直接传递信息,哪一段需要转接或补录,以及谁负责后续维护。
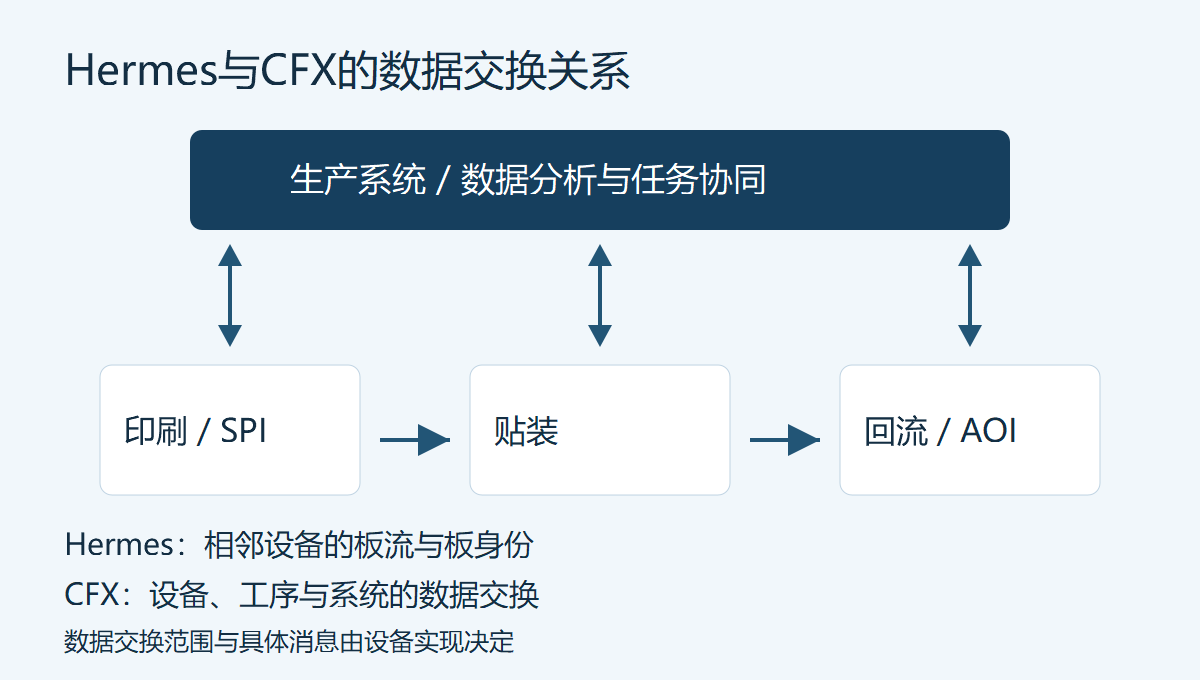
图注:板流信息随板传递,生产数据通过相应接口与系统交换
三、把下一单的准备移到线外
多品种生产里,上一单结束以后,常见的工作还有拆料、找钢网、核对供料器、装载程序和做首件。只要其中一项没准备好,下一单就要继续等。
排产确定后,物料人员提前检查下一单的料是否齐,程序人员核对程序版本,操作人员在线外准备供料器和工装。换线时,再把准备好的物料和工装送到对应位置。
连续工单之间还可以比较物料与料站需求。有些料盘下一单仍会使用,具备保留条件时,可以减少归还、再领用和重复装卸。安排时要一起核对料站占用、物料有效期、工单变更和追溯要求。
报警发生后,任务应发给能够处理的人。操作员处理、技术员检修或工程师确认,各自负责什么,多久没有响应就通知其他人,处理后是否恢复生产,都要记录。
记录换线开始到合格首件、异常出现到恢复生产这两段时间,并标出等待发生在备料、程序、工装还是人员响应上。
四、SPI反馈如何进入印刷调整
锡膏检测设备SPI测量印刷结果。要把这些结果用于印刷调整,印刷机、SPI和相应软件需要支持数据交换,并能把测量结果对应到同一块板及相应位置。
以印刷偏移为例,兼容系统可将SPI测得的偏移用于印刷补偿;清洁决策也可以结合检测结果。工艺人员预先设定修正项目、允许范围和人工接管条件,系统据此执行并保存调整记录。
超出修正范围、同一位置反复异常或检测结果有疑问时,转入工艺检查。此时需要查看的可能包括钢网开口、PCB支撑、锡膏状态和设备状况。
回流后的AOI结果也可以与前道记录关联。沿同一块板、同一位置回查印刷和贴装记录,有助于缩小检查范围,再通过现场检查确定原因。
接入反馈时,分别设定提醒、自动修正和人工确认的条件,并保留对应的程序和参数版本。
五、跟着供料器和吸嘴记录维护
供料器、吸嘴会在不同机器和工单之间流转。同一项异常如果跟着某个供料器移动,只按机器汇总报警,就很难看出这条关联。
给供料器和吸嘴建立编号,把使用、异常、保养和维修记录存到对应编号下。设备人员便能查到某个供料器在哪些机器上用过、出现过什么问题、上一次做了什么维护。
保养策略可以按资产特点分别制定。按使用次数安排保养,需要可靠的计数;根据状态变化安排检查,需要能反映劣化的指标。要进一步预测故障时间,还要积累历史故障样本,验证指标与故障之间的关系。
可以从经常换机使用的供料器开始记录。每次检修补上故障原因和处理结果,下一次出现异常时便于查找。
六、用一条线核算投入和收益
试点可以选一条线、一组相近产品,或一种反复出现的异常。先记录改造前停机多少次、每次等多久,再确定改哪项工作、谁负责、怎样检查效果。
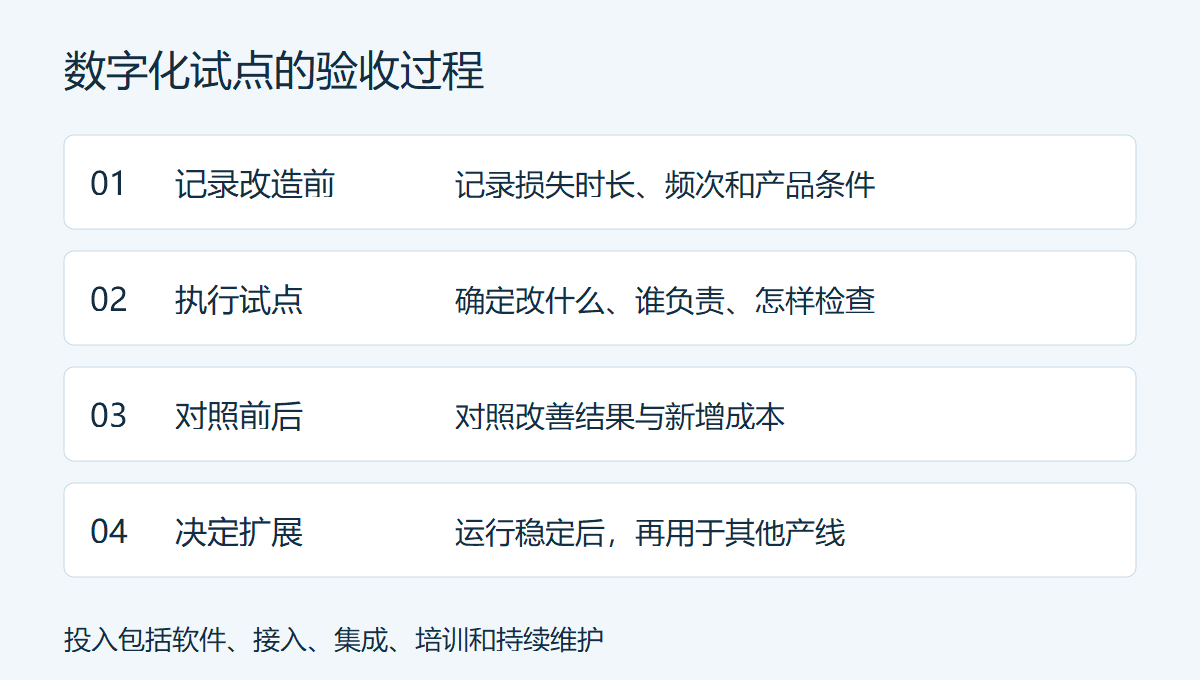
图注:记录改造前的停机情况,试用后比较生产变化和新增费用
费用包括软件许可、旧设备接口改造、不同系统之间的数据对应、安装调试、现场测试、培训和后续维护。以后增加设备或更换产品,接口与规则也可能需要调整,这部分费用同样要算。
前后比较时,选取产品组合、班次和质量要求相近的统计周期。换线项目可以看合格首件时间,补料项目可以看缺料停机时长,质量反馈项目则可以跟踪一次通过率和异常定位时间。
核算时还要说明节省的时间去了哪里。产线有订单可做、瓶颈得到缓解,才有条件增加合格交付;人员空出的时间,也可能用于兼顾其他设备或完成更多准备工作。同一段节省时间采用统一口径计入,避免重复计算收益。
试点运行一段时间后,比较减少的停机与新增费用。料盘余量不准、程序版本混乱或任务没人接,就继续处理这些问题;运行稳定、收益能够覆盖投入后,再扩展到其他产线。
参考来源
行业交流与内容勘误
欢迎交流 SMT 设备、工艺与生产现场问题,也欢迎指出文章中需要修订的内容