 SMTIndex
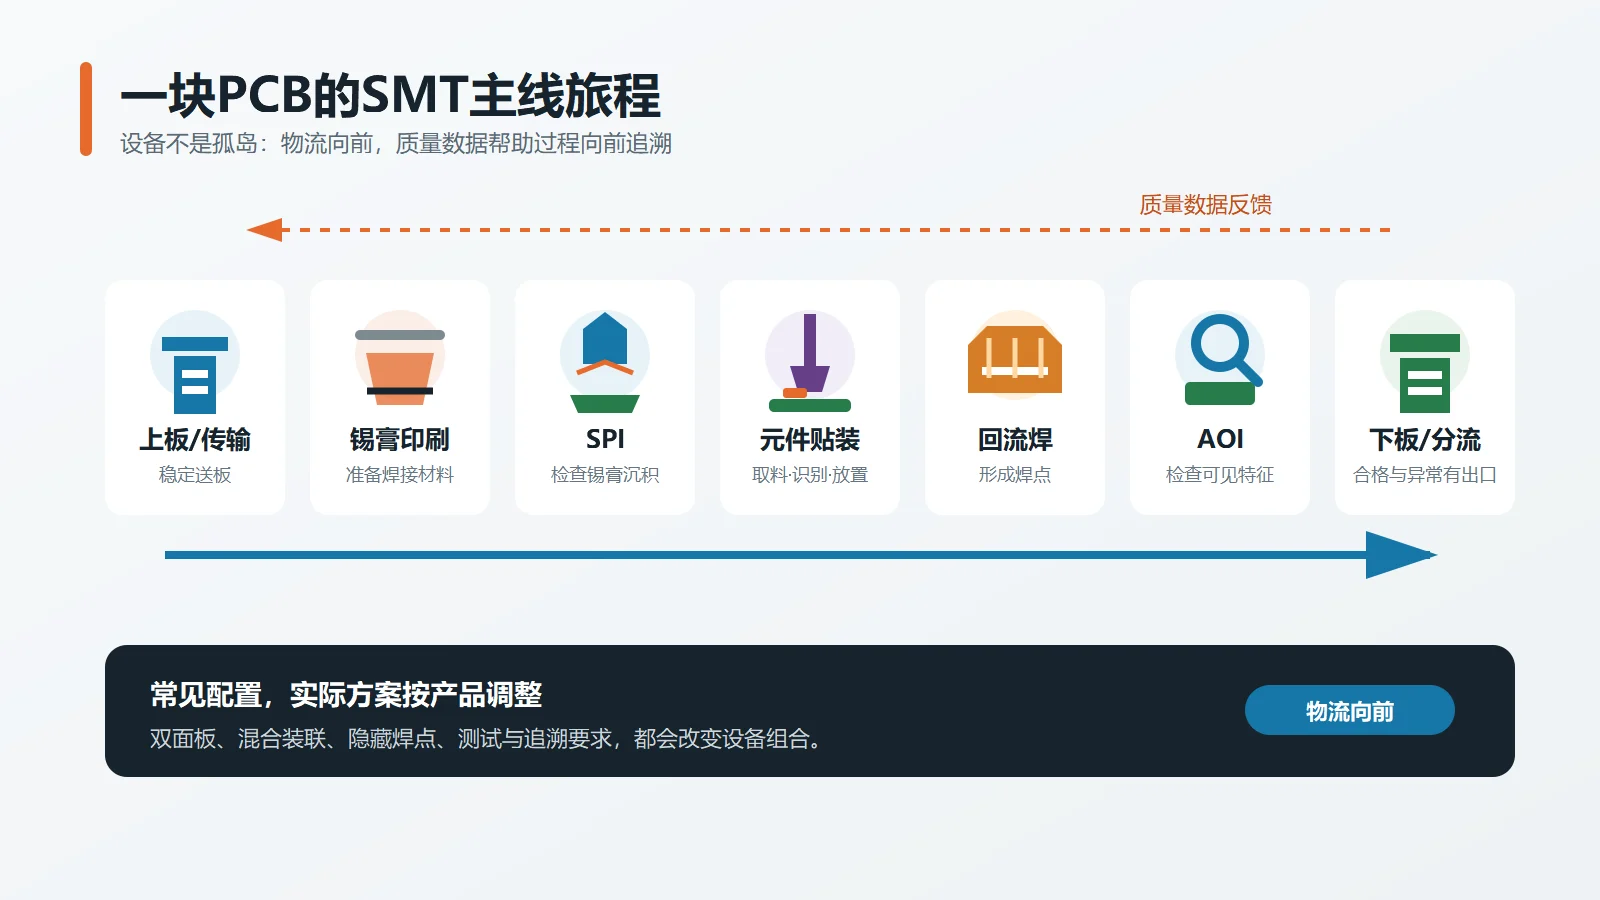
常见SMT主线包含以下工序:
上板与传输 → 锡膏印刷 → SPI → 元件贴装 → 回流焊 → AOI → 下板或转入后续测试
双面板、高密度板和带隐藏焊点的产品,还需按节拍、检测和追溯要求调整配置。
先说结论:完整,不等于把设备买齐
一条线是否完整,要看四件事:
- 工艺能不能闭环:锡膏是否受控、元件能否正确贴装、焊点能否形成;
- 质量能不能验证:关键结果在哪里检查,发现异常后怎么隔离和追溯;
- 物流能不能连续:PCB能否稳定传输、缓存、翻面或分流;
- 生产能不能持续:物料、程序、钢网、吸嘴、供料器和维护条件是否准备好。
因此,同样叫“一条完整SMT线”,给消费电子小板、多品种工控板或双面汽车电子板使用时,设备数量和组合可能完全不同。
一块PCB经过的七类主线设备
第一站:上板机与接驳台
生产通常从上板开始。上板机把料框中的裸PCB按节拍送入生产线,接驳台负责设备之间的传输,也可作为人工观察、扫码或短暂缓存的位置。
它们看起来不像核心工艺设备,却直接影响整线的连续性。板宽、板边、输送方向和接口条件若没有提前统一,单机各自能运行,连接起来仍可能卡板、停线。
第二站:锡膏印刷机
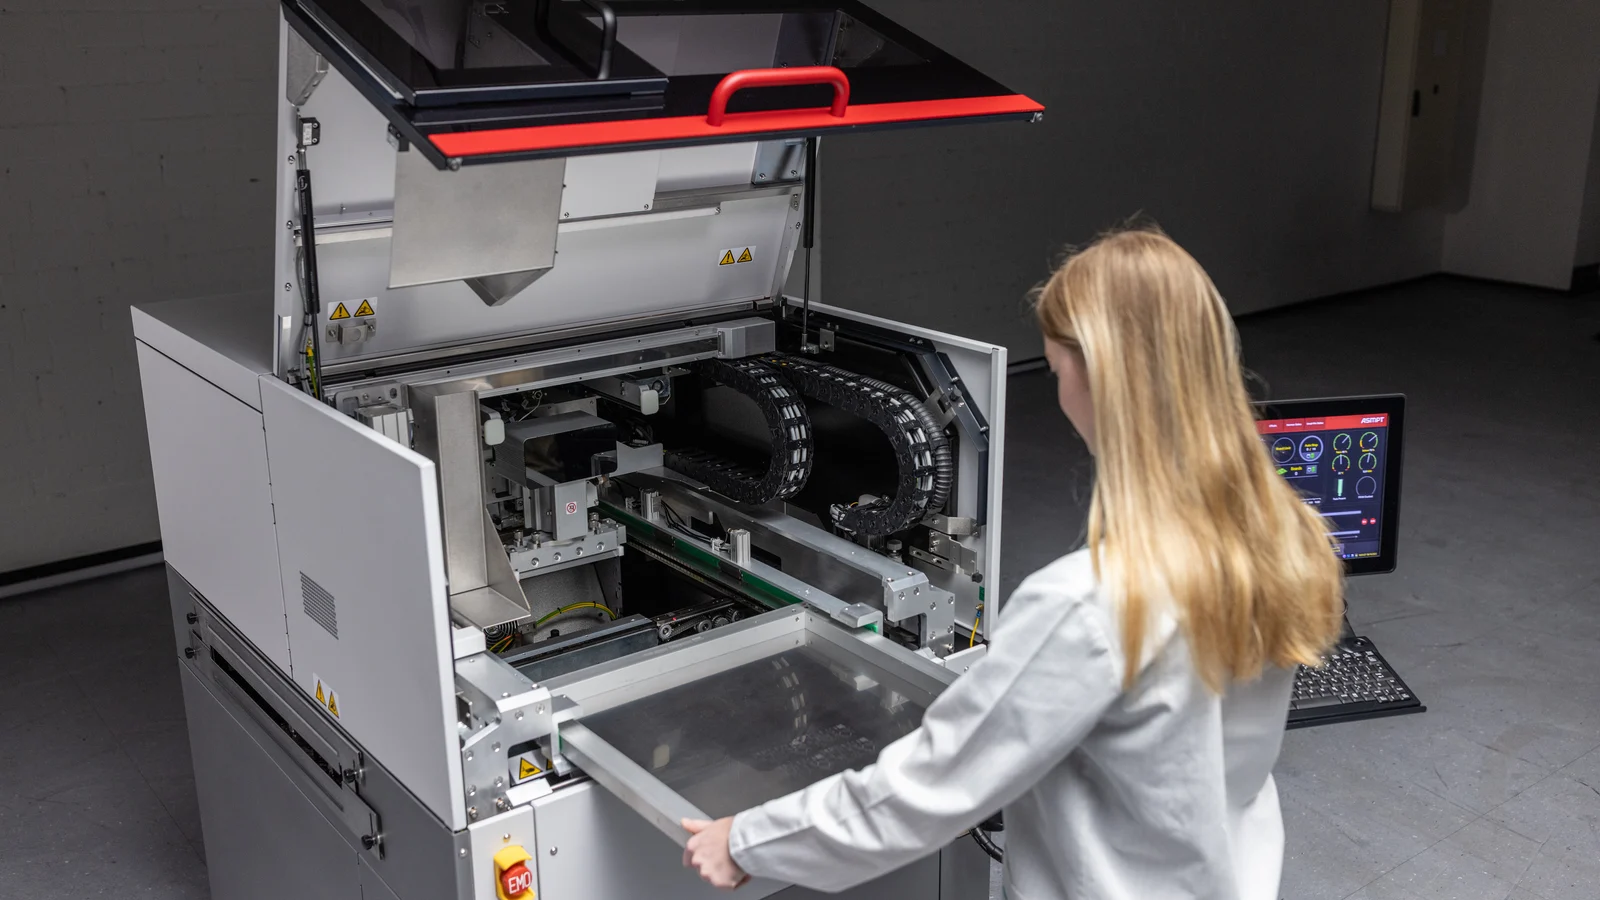
印刷机通过钢网开口,把锡膏转移到PCB焊盘上,为元件贴装和后续焊接准备材料。
这一站不是简单地“把锡膏抹上去”。PCB定位、钢网状态、支撑、刮刀动作、锡膏状态和清洁都会影响沉积结果。很多焊接缺陷最终出现在炉后,但排查时往往要先向前看印刷是否稳定。
DEK TQ中文画册列出了钢网底部清洁、刮刀压力控制、PCB输送和工业接口等组成部分。
第三站:SPI锡膏检测
SPI位于印刷之后,主要检查焊盘上的锡膏沉积,例如位置、形状、高度、体积或桥连等设定特征。
它的价值是把问题尽量拦在元件贴装和回流之前。若印刷趋势已经漂移,却一直等到炉后AOI才发现,前面连续生产的多块板都可能需要复查。
不过,SPI通过不等于成品合格。它回答的是“锡膏印刷结果是否符合当前判定条件”,并不能代替贴装、焊接和电气功能验证。
第四站:贴片机与供料系统
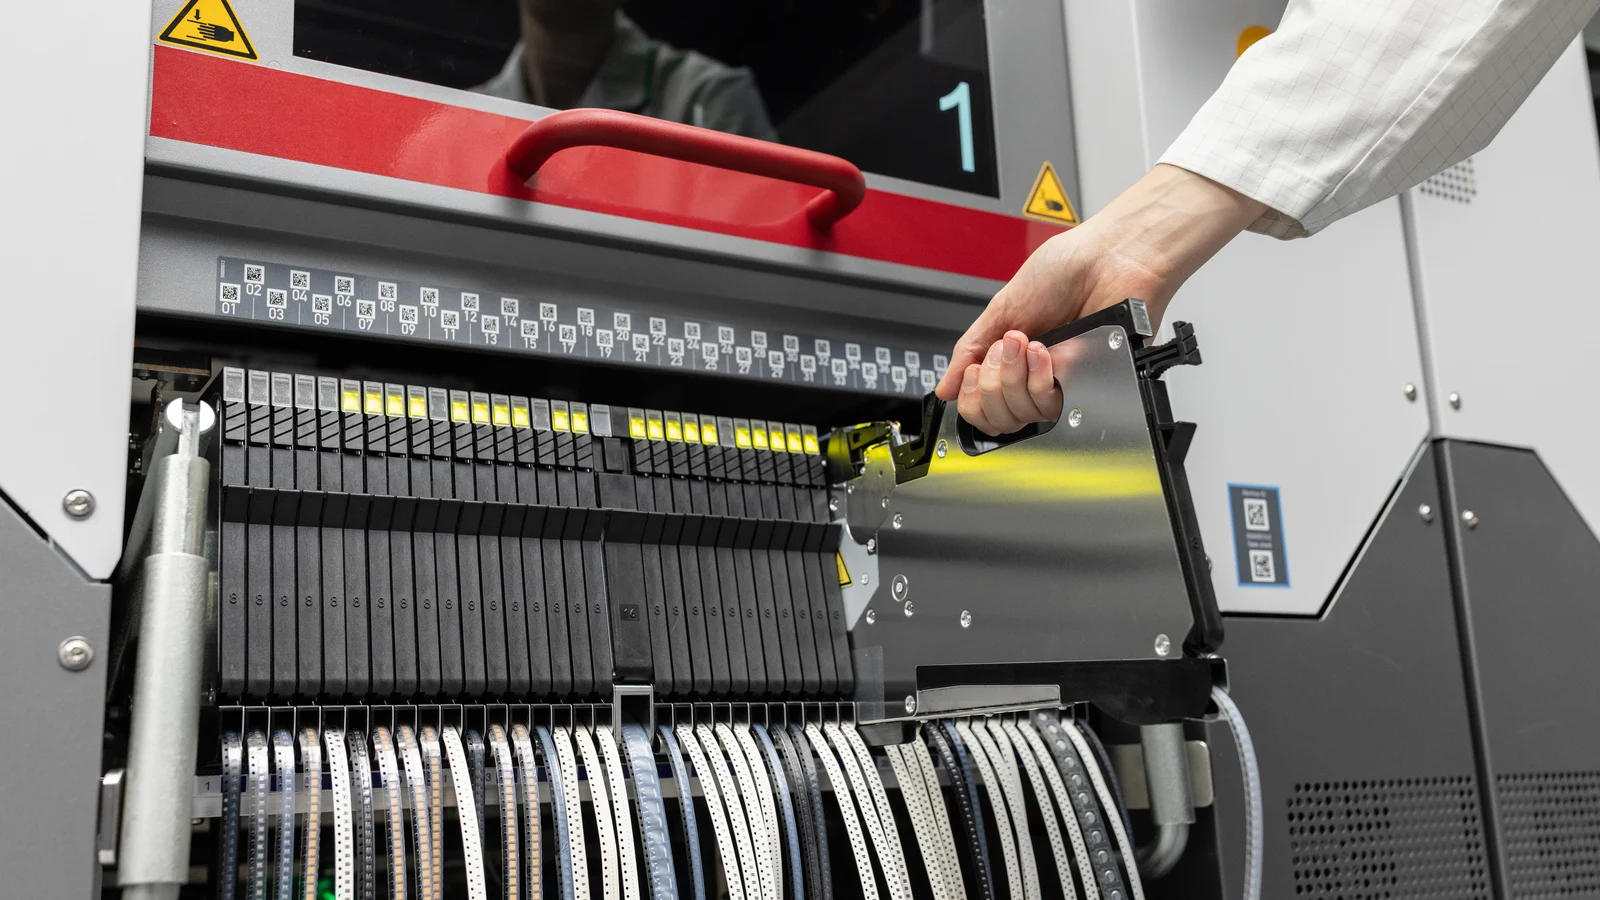
贴片机从料带、托盘或其他供料形式中取出元件,经过识别和角度调整,再放到PCB程序指定的位置。飞达、吸嘴、视觉、PCB支撑、传输和程序数据共同参与这个过程。
SIPLACE TX设备资料对基本动作的描述很清楚:拾取元件、识别并校正、旋转到目标角度、再放置到PCB坐标。资料也特别提醒,实际贴装表现会受到贴装头组合、传输配置、选件和客户应用影响。
这也是为什么选贴片机不能只看目录里的标称速度。产品元件种类、最小与最大包装、异形件比例、换线频率、供料器数量和程序平衡,都会改变整线结果。
第五站:回流焊炉
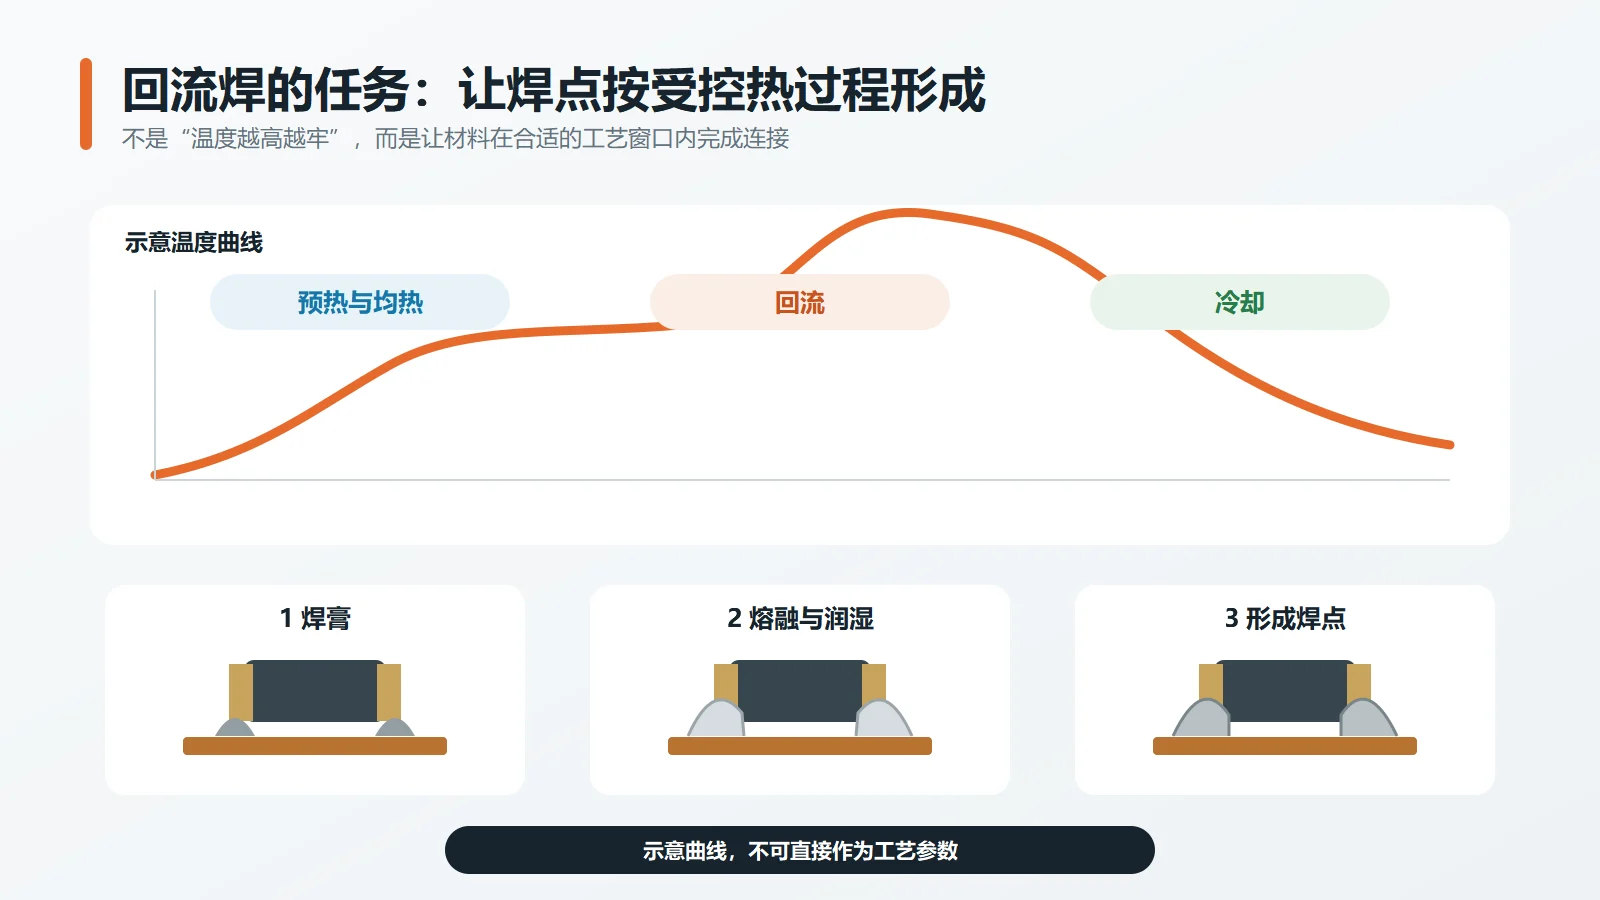
贴装完成后,PCB进入回流焊炉。设备按设定的热过程对板件加热,使焊料熔融、润湿并在冷却后形成焊点。
回流焊不是“温度越高越牢”。PCB热容量、元件耐热要求、焊膏体系、器件分布和炉内传热条件都会影响温度曲线。工程人员需要用实际板件验证,而不是把别的产品参数直接照搬过来。
第六站:AOI自动光学检测
炉后AOI通过成像和判定逻辑,检查设定范围内的元件与可见焊点特征,例如缺件、偏移、极性或外观异常。
AOI同样有边界。被元件本体遮挡的焊点、电气连接是否正确、整机功能是否正常,未必能靠光学图像给出结论。是否还要配置X-ray、ICT或FCT,要由产品结构和质量计划决定。
第七站:下板、缓存与NG处理
检查后的PCB需要明确出口:合格板进入下板机或后续工序,疑似异常板进入NG缓存或人工复判区。若产品还要插件、选择性焊、涂覆、测试或组装,也会从这里转入下一段流程。
缓存设备不是越多越好,但关键位置没有缓冲,一台设备短暂停机就可能让前后设备同时等待。合理的缓存与分流,是在占地、节拍和异常响应之间做平衡。
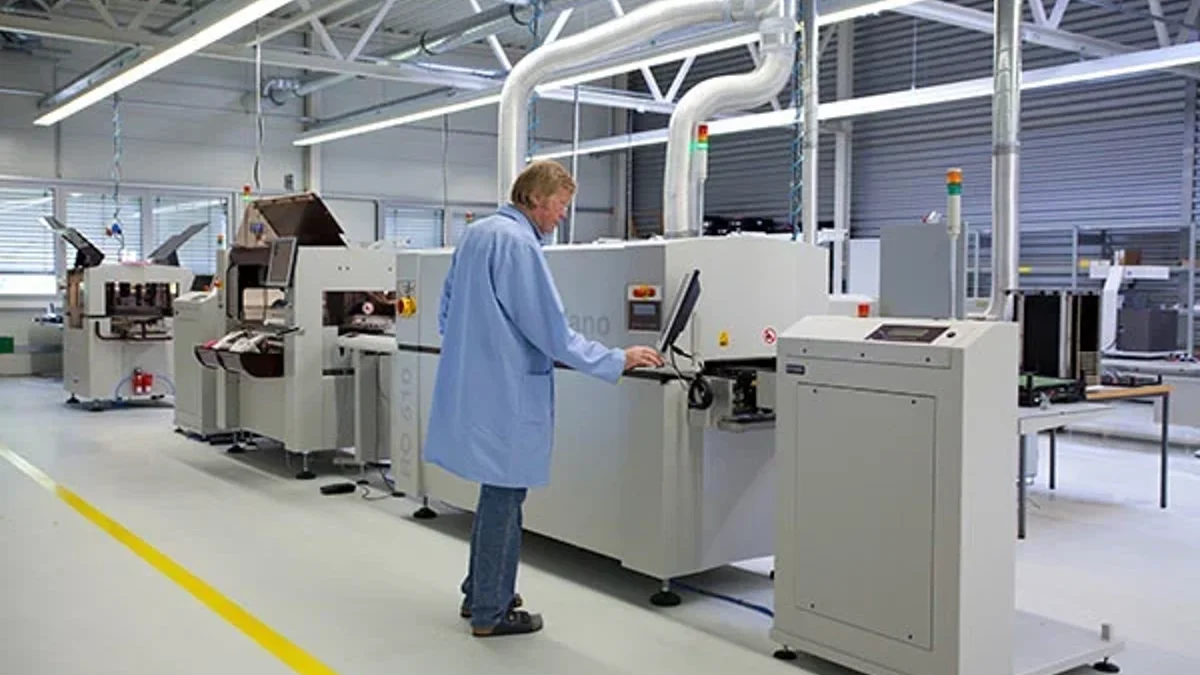
传输线不是“配角”,它把单机变成产线
设备排成一排,不代表它们已经组成一条线。
相邻设备还要统一PCB传输高度、方向、板宽范围、板边条件和通信方式。SIPLACE TX资料列出了SMEMA或IPC-HERMES-9852等PCB接口,并明确提示:上下游设备也必须能够处理相应的板宽。
这类条件很基础,却经常决定项目落地是否顺利。选型时如果只比较印刷机、贴片机和回流焊的单机能力,最后才处理接驳、扫码、缓存和数据接口,现场就容易出现“每台机器都没问题,整线却不好用”的局面。
哪些设备不是每条线都必须有?
下面这些设备很重要,但是否在线、放在哪里,要按产品决定:
- X-ray:用于关注光学方式难以覆盖的隐藏焊点或内部结构;
- ICT与FCT:分别从电气连接或产品功能角度进行验证,不能简单由AOI替代;
- 翻板机与回流缓存:双面板或特殊物流节拍可能需要;
- 点胶设备:是否使用取决于产品工艺,而不是SMT线的固定标配;
- 插件、选择性焊与波峰焊:属于混合装联产品的后续工序;
- 涂覆、分板、清洗和包装:通常在SMT主线之后,配置取决于产品交付要求。
检测设备的配置取决于产品风险及质量覆盖要求。
容易被忽略的线外设备与准备区
真正影响稳定生产的,往往还有一批不站在主线上的条件:
- 锡膏存储、回温与使用管理;
- 钢网存放、清洗和检查;
- 飞达准备、校验与维护;
- 吸嘴清洁、检查和备件管理;
- 元件烘烤、湿敏管理与物料追溯;
- 离线编程、首件确认和换线准备;
- 炉温测试、设备保养和质量数据分析。
这些环节不一定都对应一台昂贵设备,却决定主线能否持续供料、快速换线和稳定复现工艺。只把预算用在“看得见的大机器”上,往往会低估准备区和管理工具的价值。
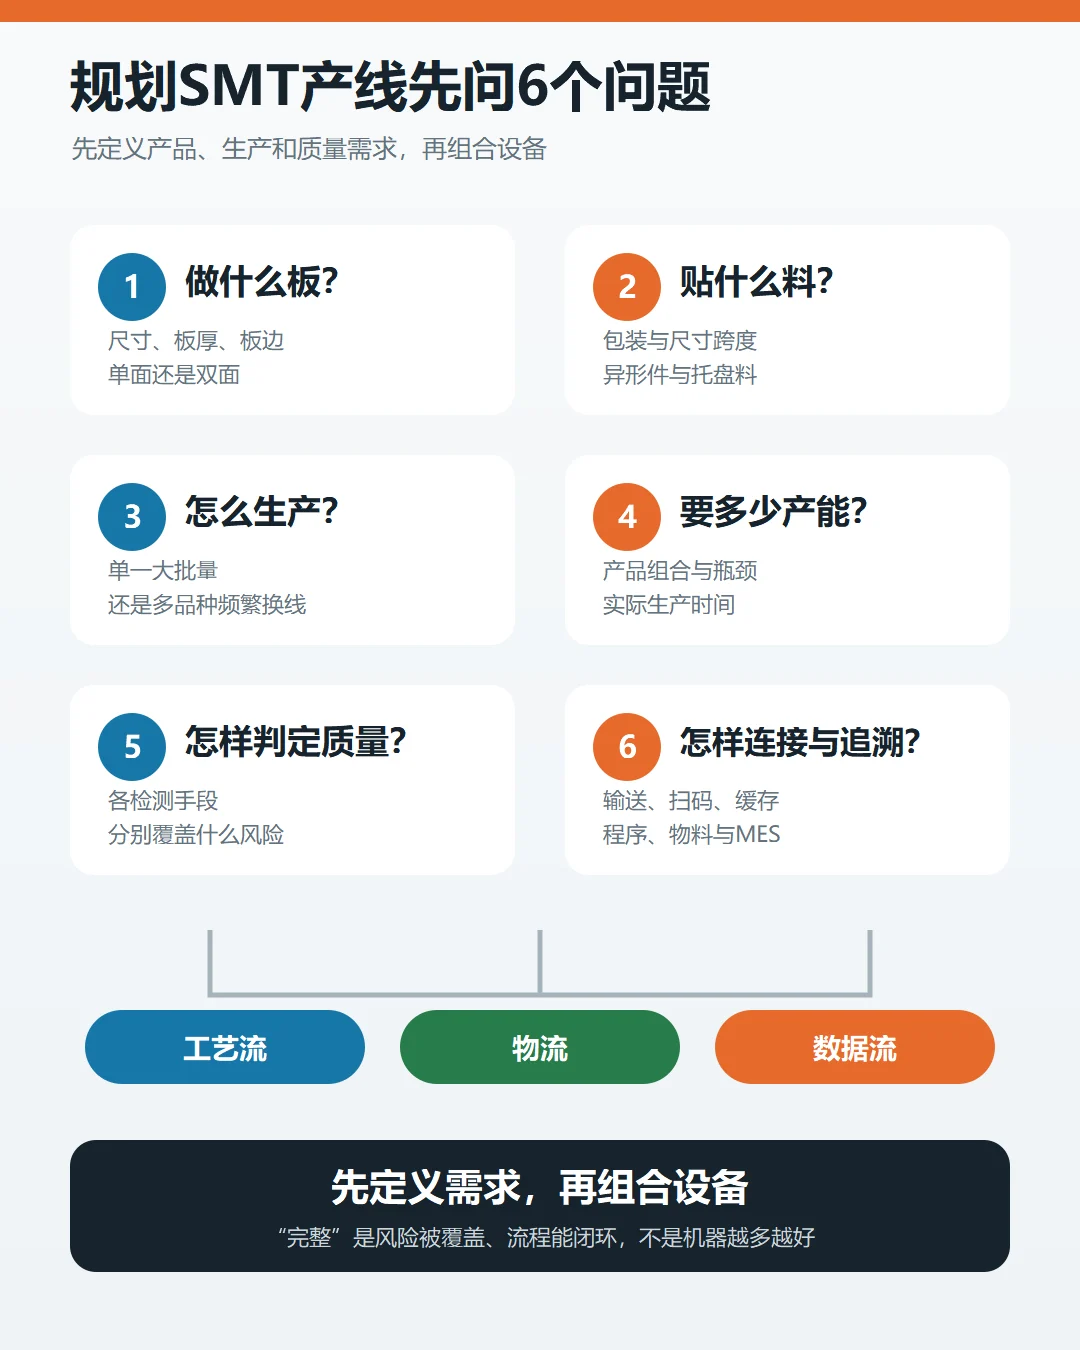
规划一条线,先问这六个问题
规划产线需明确以下六项:
- 做什么板? 最大最小尺寸、板厚、板边、单面还是双面;
- 贴什么料? 元件包装、尺寸跨度、异形件与托盘料情况;
- 怎么生产? 单一大批量,还是多品种频繁换线;
- 要多少产能? 看产品组合、瓶颈与实际生产时间,不只看单机标称值;
- 怎样判定质量? SPI、AOI、X-ray、ICT、FCT各自覆盖什么风险;
- 怎样连接与追溯? 输送、扫码、缓存、程序、物料与MES数据如何衔接。
参考来源
行业交流与内容勘误
欢迎交流 SMT 设备、工艺与生产现场问题,也欢迎指出文章中需要修订的内容