 SMTIndex
一条SMT线可以给印刷、贴装、检测配置很高的自动化水平,换线时却仍要等物料,异常发生后也可能需要几个人来回查记录。设备采购之后,产线每天怎样运行,决定了这笔投入能发挥多少价值。
SMT工厂的工业4.0项目,需要把自动化投入、设备数据和物料调度放进同一笔生产账:减少了哪些等待和损耗,增加了哪些持续费用,最终多交付了多少合格产品。
一、工业4.0从哪里来
工业4.0讨论的是制造系统的互联与协同:让机器、物料、产品和管理系统交换信息,根据生产状态安排后续动作。订单变更后,排产、备料、生产和交付能够随之调整。
工业4.0这个名称在2011年德国汉诺威工业博览会期间进入公众视野,2013年有了进一步的实施建议。它把制造管理的视野从一台设备扩展到整座工厂,以及工厂与供应商、客户之间的配合。
电子制造的产品种类多、批量小、交期紧。上一单还在生产,下一单的物料、程序和工装就要开始准备;设备运行、缺料和异常处理记录,则帮助计划人员安排后续工单。
二、自动化做到哪一步更划算
一项工作交给机器后,能省下多少人工和等待,需要增加多少设备、调试与维护费用?这些费用会随产品和产量变化,适合自动化到哪一步,要逐项比较。
评估时,可以把单位成本拆开:人工、设备折旧、软件与集成、维护,以及停机、返工和换型带来的损失,再按可交付的合格产量分摊。
重复频繁、动作稳定、容易标准化的工作,通常更适合优先评估自动化。对频繁变型、异常种类多、批量小的任务,可以比较柔性工装、软件辅助与人工处理的组合。设备开动时间、换型成本和维护能力,都影响最后的选择。
例如,产线运输量大、路线稳定时,可以比较自动配送与人工配送的费用。运输需求零散、通道经常变化时,还要算上路线改造、任务调度和人工接管的费用。
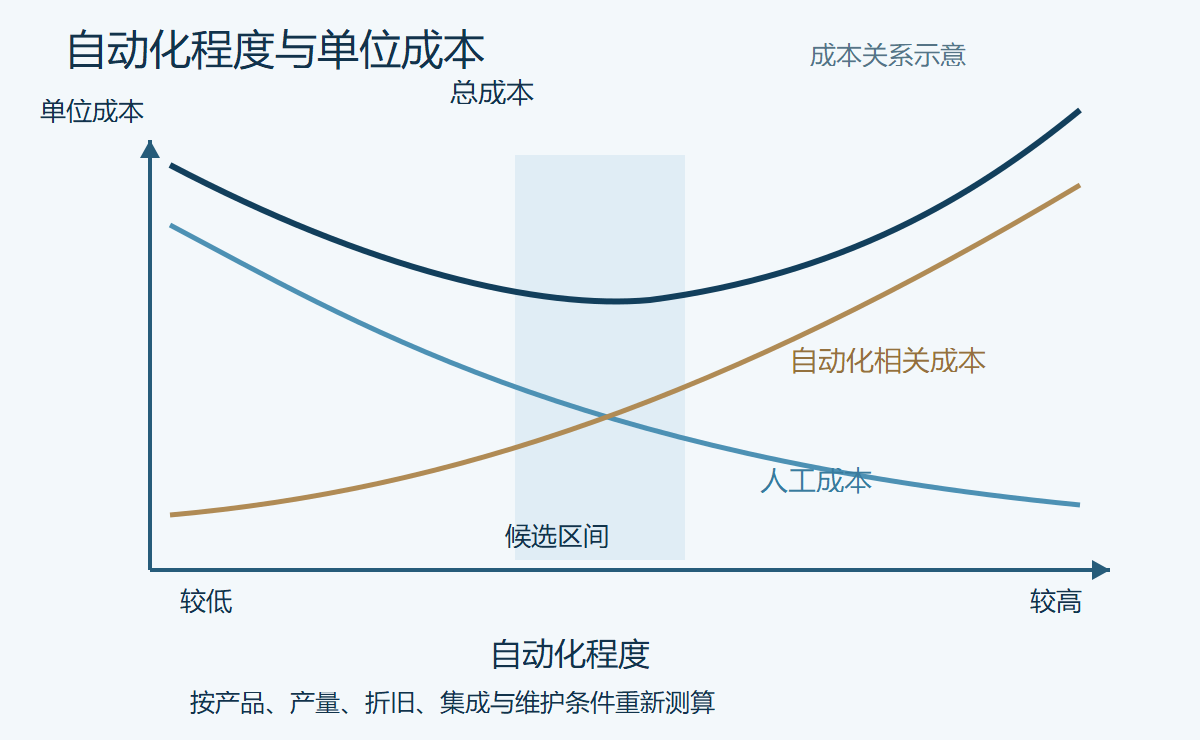
图注:比较人工、设备、集成和维护等成本,寻找适合本厂产品与产量的投入区间
三、把整线数据放在一起分析
所有机器都亮绿灯,整线产出仍可能低于计划。绿灯反映设备当前状态,产量还受传输、等待、程序配置和工序配合影响。
分析可以从计划与实际的差异开始。将仿真或节拍评估得到的参考值,与实际生产记录按产品和时间对齐,找到时间损失集中的位置,再检查上下游及物料事件。
把同一供料器在不同机器上的异常记录放在一起,可以检查问题是否跟着供料器转移。某类产品总在换线后等待,则查程序是否准备好、物料是否齐套、首件确认卡在哪一步。
质量数据也需要沿板号和位置衔接。兼容的印刷机、SPI与软件,可以利用测量结果进行偏移补偿或清洁决策;工艺人员设定修正范围、接管条件,并保存调整记录。回流后的检测结果,还可以与印刷、贴装数据一起回查。
数据也可以用于安排人员和管理工具。任务按紧急程度分给具备相应技能的人,技术员接到任务时能看到设备记录和处理资料;供料器、吸嘴则按编号记录位置、使用和维护情况,减少找工具、查履历的时间。
每条记录都应能查到对应的板号、工单、料盘或工具编号,并保留发生时间。接入设备时,还要检查时间是否一致、需要的数据是否齐全,以及谁有权修改参数。
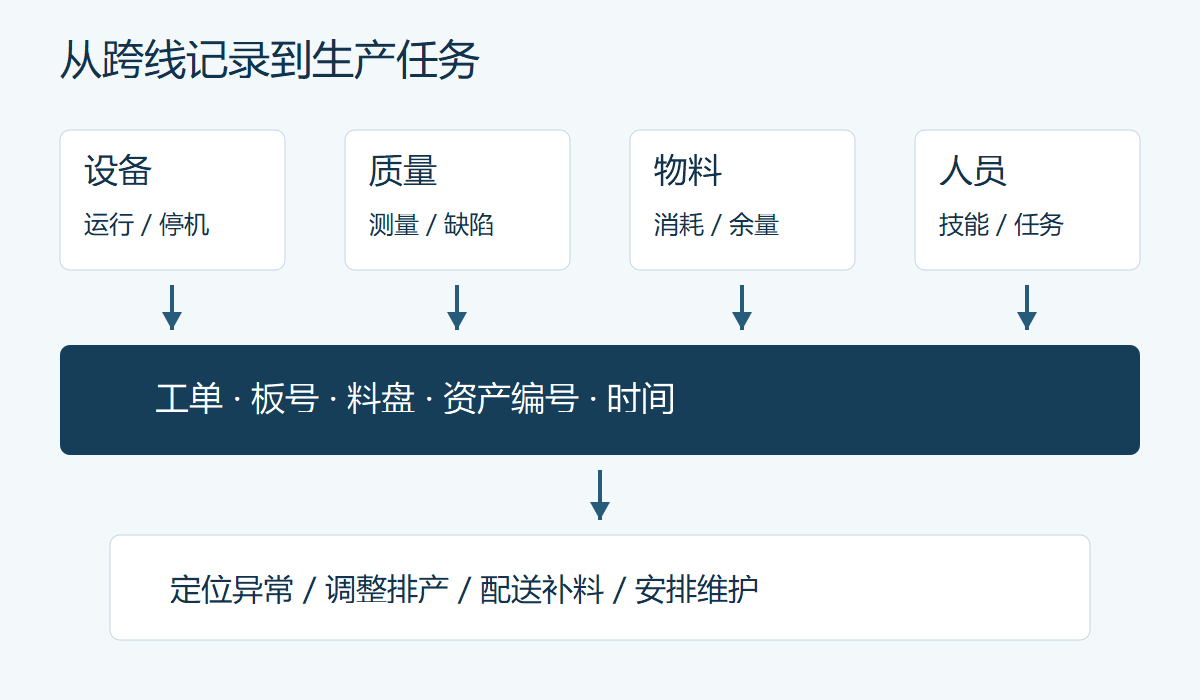
图注:用工单、板号、料盘和工具编号,查找对应的生产记录
四、让物料按实际需求流动
SMT物料管理要同时考虑排产需求、实际消耗、线上余量和库内库存。系统按时间窗口比较这些信息,才能判断哪盘料何时需要送到哪条线。
执行过程从来料识别和入库开始,经过备料、线边暂存、上机、补料,再到余料退库或转入下一张工单。每次拆分、移动和数量修正,都要同步到相应料盘记录。
备料与拆料可以结合连续工单统筹安排。连续工单使用相同元件时,部分料盘可以在条件允许下保留;即将再次使用的料盘,也可以暂存在准备区,减少重复退库、领用和装卸。
几个产品共用的元件,可以在统一安排料站后保留在机器上,切换产品时减少拆装。这类安排通常称为Family Setup。安排前要检查料站是否够用、各产品的贴装节拍是否受影响,并核对工单变化、物料有效期和追溯要求。
仓储与配送接入以后,需求可转为拣料任务和运输指令。人员或自动运输设备完成任务,再反馈配送、接料和数量确认结果。缺料原因也可以分开统计,追查是库存不足、备料遗漏、余量不准,还是配送不及时。
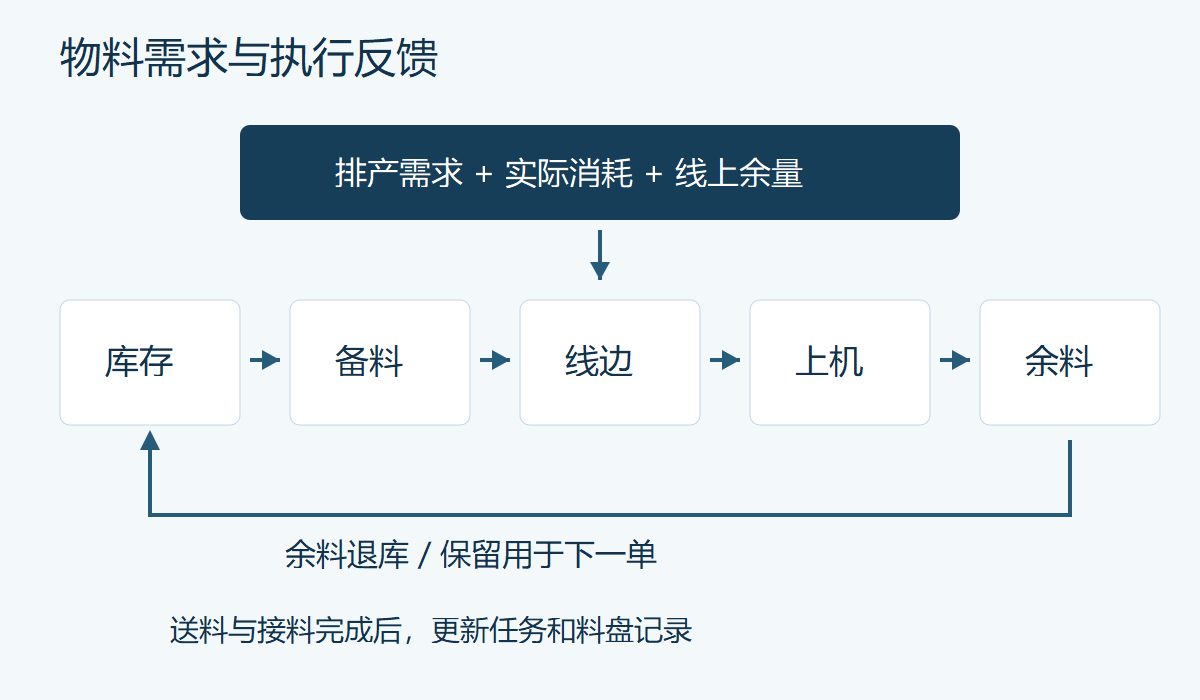
图注:根据排产、用料和库存安排备料,送料完成后更新料盘记录
改造前后可以比较缺料停机多久、线边积了多少料、余料多久用完,以及换线准备需要多长时间。
五、国内三座工厂的不同做法
联宝合肥:面对大量小订单组织生产
联宝合肥工厂在2023年1月入选全球灯塔网络。当时每天处理约8000笔订单,其中80%少于5台。通过先进分析等应用,工厂劳动生产率提高45%,涉及主板制造和整机生产等环节。
面对大量小订单,联宝采用智能排产、联合排产和供应链控制塔,把订单需求、物料供应与产线安排放在一起处理。多品种SMT生产也有类似工作:下一单的料是否齐、哪条线能接单、什么时候开始准备,需要一起安排。
西门子成都:把能源和资源消耗纳入制造管理
西门子成都工厂于2018年入选首批全球灯塔工厂,2023年获评可持续灯塔工厂。按西门子2023年12月公布的数据,自2019年以来,工厂产量提高92%,单位产品能耗下降24%。
工厂采用数字化能源管理和预测性维护,并从电路板设计、包装等环节减少资源消耗。核算SMT改造收益时,电费、废料和意外停机造成的损失,也应计入。
施耐德无锡:在既有工厂中增加柔性
施耐德无锡电子部件工厂通过模块化协作机器人工作站、AI视觉检测和先进分析,适应不同产品与订单配置。2021年公布的转型成果中,新产品上市时间缩短25%。
这是在既有工厂内进行的改造。SMT旧线升级时,也需要检查原有设备能提供哪些数据、人员能否操作和维护,再决定增加哪些功能。
六、把投资回报落实到项目账上
从本厂损失最多的一项工作开始试点,例如补料或换线。先记录改造前每班缺料停机多久、换线多久,改造后按相同方式比较。
预算同时列出一次性投入和后续费用。新增设备、软件和安装调试要花多少钱,每年的维护、订阅、备件和培训还要花多少钱,都列清楚。收益侧则看多交付的合格产品、实际省下的人工与材料,以及减少的返工和电费。预计使用多年的项目,按年列出这些支出和收益,再比较不同方案。
节省的时间要有明确去向。瓶颈工序释放时间,且订单与后工序能够承接,才具备增加交付的条件;人员空出的工时,也可能先用于兼顾更多设备或完成更多准备任务。核算时选定统一口径,避免把同一项改善重复计算。
参考来源
- Fraunhofer IPK:Analyzing Automation Potential
- NIST:Investment Analysis Methods,2017,AMS 200-5
- ASMPT:ROI optimization in SMT manufacturing
- acatech:工业4.0实施建议,2013
- Bosch:Ten years of Industry 4.0
- Lenovo:Global Manufacturing Leadership,2023
- 联宝:入选世界灯塔工厂,2023
- 西门子成都:可持续灯塔工厂,2023
- 世界经济论坛:Lighthouses boost sustainability,2021
- 封面改编自:ECD Electronic Components GmbH Dresden · CC BY-SA 3.0
行业交流与内容勘误
欢迎交流 SMT 设备、工艺与生产现场问题,也欢迎指出文章中需要修订的内容